یک بشکه پیچ اکسترودر تا زمانی دوام می آورد که شرایط آن به خط اجازه می دهد خروجی و کیفیت محصول مورد نیاز را در یک پنجره فرآیند قابل قبول برآورده کند. رزین، پرکنندهها، آلودگی، هندسه و بار عملیاتی عمر مفید را تغییر میدهند، بنابراین تخمین سن تقویمی نیاز به این شرایط دارد. برای خطی که در حال تولید است، پیچ و بشکه را در مکانهای تکرار شونده اندازهگیری کنید، نرخ سایش اخیر را محاسبه کنید و از آن با روند تولید برای برنامهریزی بازرسی و جایگزینی بعدی استفاده کنید.
توسطصنعت EJS
- ساعت کار و تغییرات فرمولاسیون را دنبال کنید، نه تاریخ نصب را به تنهایی.
- هر دو قسمت را اندازه گیری کنید: سایش پرواز پیچ و ساییدگی سوراخ بشکه فاصله یکسانی را افزایش می دهند.
- خروجی در هر دور در دقیقه، دمای مذاب و کیفیت را با یک کار مرجع پایدار مقایسه کنید.
- تا حد برنامه ریزی مخصوص ماشین پیش بینی کنید، سپس برای تهیه و نصب زمان بگذارید.
- پیش بینی را پس از تغییر مواد، تسریع فرسایش یا آسیب غیرمنتظره مجددا ارزیابی کنید.
1. عمر سرویس در خط اکستروژن شما به چه معناست؟
یک پیچ همچنان می تواند بچرخد، پس از اینکه برای یک محصول خاص مفید نیست. خطی که یک فیلم یا پروفایل سخت میسازد ممکن است پنجره فرآیند قابل قبول خود را قبل از اینکه سختافزار به حد ساختاری برسد از دست بدهد. برعکس، تعویض یک مجموعه صدا صرفاً به این دلیل که به یک سالگرد رسیده است، می تواند ظرفیت قابل استفاده را هدر دهد.
تصمیم را به سه سوال تقسیم کنید. آیا سخت افزار در محدوده ابعاد و شرایط مورد تایید خود باقی می ماند؟ آیا این فرآیند می تواند محصول قابل قبولی را با نرخ مورد نیاز تولید کند؟ آیا ادامه عملیات بیشتر از مداخله برنامه ریزی شده هزینه دارد؟ اولی مربوط به قطعات، دومی مربوط به محصول و سومی مربوط به برنامه ریزی تولید است. تخمین عمر ناقص است مگر اینکه بیان کند کدام نقطه پایانی را پیش بینی می کند.
وظیفه پشت شماره را ثبت کنید
تاریخ نصب را حفظ کنید، اما همچنین ساعات تولید، مواد پردازش شده و تاریخچه فرمولاسیون را نیز ثبت کنید. زمان بیکاری با زمان پردازش یکسان نیست. تن های پردازش شده زمینه را فراهم می کنند، اما نمی توانند ترکیبات مختلف یا پیکربندی ماشین را مستقیماً با هم مقایسه کنند.
| ضبط کنید | چرا به ارزیابی زندگی تعلق دارد |
|---|---|
| شناسه های پیچ و بشکه | از اختلاط تاریخچه ها پس از تعویض یا بازسازی جلوگیری کنید |
| ساعات کار | فاصله بین بازرسی ها را مشخص کنید |
| رزین، نوع پرکننده و بارگذاری | تغییرات در محیط سایش را توضیح دهید |
| منبع و نسبت را دوباره خرد کنید | شناسایی تغییرات در آلودگی و قوام خوراک |
| خروجی، دور در دقیقه و دمای ذوب واقعی | بار و عملکرد مرتبط با رکورد را نشان دهید |
| اندازه گیری شرایط جدید و محدودیت های تایید شده | تعریف کنید که چه چیزی تغییر کرده است و چه اقداماتی لازم است |
تجربه یک تامین کننده در یک وظیفه مشابه می تواند به تنظیم یک برنامه بازرسی اولیه کمک کند. فرمولاسیون، ساخت اجزا، ساعت و معیار پذیرش پشت آن تجربه را بپرسید. هنگامی که اندازه گیری های خود را در دسترس قرار دهید، از آنها برای اصلاح طرح استفاده کنید نه اینکه فاصله زمانی جایگزینی کارخانه دیگری را به عنوان یک قانون ثابت در نظر بگیرید.
2. کدام شرایط نرخ سایش را تغییر می دهد؟
نام پلیمر به تنهایی کار را توصیف نمی کند. PP طبیعی و پرکننده معدنی حاوی PP وظایف سایش متفاوتی دارند. نوع پرکننده، بارگذاری، مشخصات ذرات و مواد آلودگی در کنار رزین. بنابراین، حتی زمانی که مدل ماشین و سرعت پیچ بدون تغییر باقی میمانند، یک تغییر ماده باید در سابقه نگهداری ظاهر شود.
جف کوهمنتجزیه و تحلیل عمر پیچ و بشکهسایش ساینده، حمله خورنده و سایش چسب فلز به فلز را متمایز می کند. همچنین در مورد گوه شدن جامدات زمانی که بخش ذوب نمی تواند مواد تحویل داده شده به آن را کنترل کند، صحبت می کند. این مکانیسم ها نیاز به اقدامات اصلاحی متفاوتی دارند. یک سطح سخت تر به تنهایی عدم تطابق هندسی یا مشکل تراز ماشین را اصلاح نمی کند.
سطح کار را مشخص کنید، نه فقط فولاد پایه را
EJS از پوشش سخت PTA برای پیچ های دو فلزی و ریخته گری گریز از مرکز برای پوشش های بشکه دو فلزی استفاده می کند. رامشخصات محصول دو فلزی EJSضخامت های آلیاژ نهایی زیر را تشخیص دهید:
| جزء | آلیاژهای کاری فهرست شده | ضخامت آلیاژ ذکر شده |
|---|---|---|
| سختی پیچ | Ni60، Colmonoy 56، Colmonoy 83 | 1.0 تا 1.5 میلی متر |
| آستر بشکه | EJS01 | 2.0 تا 3.0 میلی متر |
| آستر بشکه | EJS02، EJS03، EJS04 | 1.5 تا 2.0 میلی متر |
اینها مشخصات ساخت و ساز، سایش غیر مجاز یا ساعات کار تضمینی هستند. خط ممکن است عملکرد قابل قبول پمپاژ را از دست بدهد در حالی که مواد محافظ قابل توجهی باقی می ماند. تقسیم ضخامت لایه بر یک نرخ سایش فرضی عمر مفیدی را ایجاد نمی کند.

پاسخ به آسیب را مطابقت دهید
از دست دادن مداوم مواد پرواز مستلزم ارزیابی متفاوت از امتیازدهی مجزا، پیتینگ یا سپرده آسیب دیده است. محل وقوع آسیب و فرمولاسیون قبل از ظاهر شدن را یادداشت کنید. برای بشکههای بلند، به جای اینکه فرض کنید سایش ناهموار ثابت میکند که آلیاژ اشتباه بوده است، همترازی و شرایط پشتیبانی را در بررسی لحاظ کنید.
استفاده کنیدراهنمای مواد پیچ و بشکهبرای انتخاب مواد ومقایسه نیترید در مقابل دو فلزیبرای انتخاب های ساخت و ساز ارزیابی عمر را بر آنچه که قطعات نصب شده انجام می دهند متمرکز کنید.
3. مسائل مربوط به سایش پیچ اکسترودر: چه چیزی قبل از شکست تغییر می کند؟
خط می تواند خروجی معمول خود را نگه دارد در حالی که اپراتور به تدریج سرعت پیچ را برای جبران افزایش می دهد. تماشای کیلوگرم در ساعت به تنهایی می تواند این تغییر را از دست بدهد. مارک اسپالدینگ و تیموتی وومر نرخ مشخصی را به عنوان خروجی تقسیم بر سرعت پیچ در آنها تعریف میکنندتجزیه و تحلیل سایش تک پیچو توضیح دهید که چگونه جبران سرعت می تواند با دمای تخلیه بالاتر همراه باشد.
شرایط تولید قابل تکرار را مقایسه کنید
خروجی خاص را به عنوان ضبط کنید(کیلوگرم در ساعت) / دور در دقیقه. زمانی که فرمولاسیون، حالت تغذیه و شرایط پایین دست قابل مقایسه باشند، یک کاهش مستحق بررسی است. این به خودی خود اندازه گیری سایش نیست. تغییر در ویسکوزیته رزین، تغذیه یا وضعیت صفحه می تواند عملکرد را بدون از دست دادن فلز تغییر دهد.
| رصد تولید | قبل از نسبت دادن به پوشیدن آن را بررسی کنید |
|---|---|
| دور بیشتر برای خروجی قبلی مورد نیاز است | فرمولاسیون، قوام خوراک، تقاضای فشار و تنظیمات قبلی |
| دمای ذوب واقعی بالاتر | قابلیت اطمینان سنسور، عملکرد گرمایش/سرمایش و تغییرات سرعت |
| ناپایداری فشار | تغذیه، وضعیت صفحه نمایش، محدودیت قالب و کنترل دما |
| لکه های سیاه، ژل یا ذوب نشده | رسوبات، شرایط سکونت، تغییرات مواد و عملکرد ذوب |
| انرژی بالاتر در واحد محصول خوب | خروجی، ضایعات، مرز اندازه گیری و تنظیمات عملیاتی |
از یک اجرا مرجع با تولید پایدار و کیفیت قابل قبول استفاده کنید. صرفه جویی در خروجی، دور در دقیقه، دمای ذوب واقعی، فشار سر و سرعت دفع. اگر انرژی را ضبط می کنید، مشخص کنید که اکسترودر را پوشش می دهد یا کل خط را، و آن مرز را بدون تغییر نگه دارید. اختلاط انرژی کل خط با خوانشهای فقط اکسترودر روندی گمراهکننده ایجاد میکند.
تاریخچه تنظیم کوتاهی را در کنار خوانش ها نگه دارید. روندی که فقط از تنظیمات نهایی جمعآوری میشود، نمیتواند نشان دهد که اپراتور چقدر باید مداخله کند. کوهمن توضیح می دهد که چگونه جبران فرآیند افزایشی می تواند زوال را پنهان کند تا زمانی که بهره وری یا کیفیت غیرقابل قبول شود. این دلیلی برای بررسی زودهنگام است، نه دلیلی بر این که هر اجرای دشوار به قطعات جدید نیاز دارد.
تغییرات مداوم پس از بررسی های فرآیند اولیه، بازرسی ابعادی برنامه ریزی شده را توجیه می کند. سنگ زنی، تماس مشکوک فلزی یا قطعات فلزی نیاز به اقدام سریع تحت رویه ایمنی دستگاه دارد. منتظر تاریخ بازرسی مناسب یا محدودیت عمر محاسبه شده نباشید.
4. اندازه گیری سایش بشکه: هر دو قسمت را در مکان های مطابقت بررسی کنید
قطر بیرونی پرواز یا OD و قطر داخلی بشکه یا ID را در ایستگاه های محوری مربوطه اندازه گیری کنید. مقایسه کوچکترین قرائت پیچ با قرائت لوله غیرمرتبط، تناسب را در هر یک از مکان ها توصیف نمی کند. به هر ایستگاه فاصله ای از یک داده تعریف شده بدهید تا تکنسین بعدی بتواند دوباره آن را پیدا کند.
راهنمای نگهداری پیشگیرانه Reiloyاندازه گیری های تمیز شده و خنک شده را با استفاده از گیج سوراخ بشکه و تجهیزات اندازه گیری پیچ-OD مناسب با سوابق بازرسی جداگانه توصیف می کند. تجهیزات کالیبره شده و روشی متناسب با هندسه جزء انتخاب کنید. دمای بازرسی، جهت زاویه ای و تکرارپذیری را با ابعاد ثبت کنید.
فاصله شعاعی و قطری را از هم جدا نگه دارید
در ایستگاه مربوطه، برای محاسبه پاکت دایره ای:
- فاصله قطری = شناسه بشکه منهای OD پرواز پیچ.
- فاصله شعاعی = فاصله قطر تقسیم بر 2.
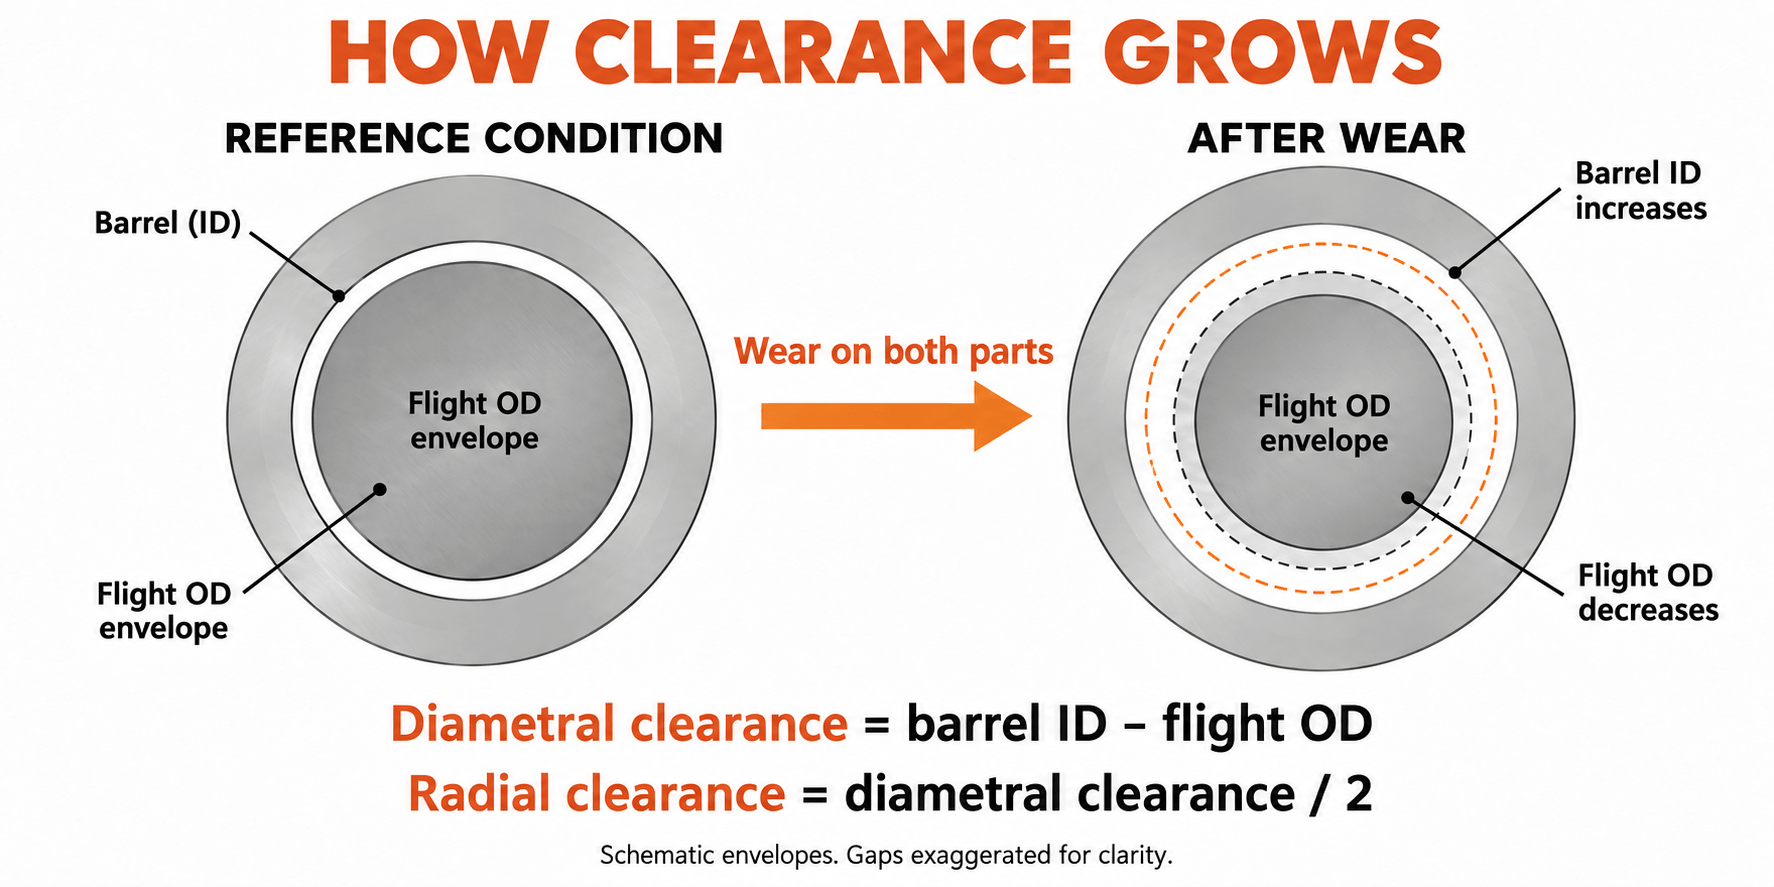
کنوانسیون واحد و ترخیص کالا را در هر گزارش حفظ کنید. کاهش OD 0.10 میلی متر نشان دهنده افت شعاعی پرواز 0.05 میلی متر است. اشتباه گرفتن این مقادیر سایش تفسیر شده را با ضریب دو تغییر می دهد.
آنچه ما در پروژه جایگزینی 90 میلی متر اندازه گیری کردیم
در یک پروژه جایگزینی EJS برای یک اکسترودر تک پیچ اسمی 90 میلی متری پردازش PP با 30 درصد وزنی کربنات کلسیم، درخواست اولیه مشتری سختی بالاتر بود. ما فرمول کامل، نقشه اصلی و ابعاد قطعه قدیمی را قبل از تعیین جایگزین بررسی کردیم. همچنین ایستگاه های اندازه گیری پیچ و بشکه را در امتداد محور تطبیق دادیم.
در یک ایستگاه اندازه گیری، OD پرواز قدیمی 89.65 میلی متر و شناسه بشکه 90.25 میلی متر بود. اختلاف قطر 0.60 میلی متر بود، که فاصله شعاعی سرد 0.30 میلی متر را ایجاد می کند. نگاه کردن به پیچ به تنهایی نیمی از سوال مناسب را بی پاسخ می گذاشت: سوراخ بشکه نیز بخشی از شرایط اندازه گیری شده بود.
مشخصات جایگزین از یک پیچ 38CrMoAlA با هاردفیس پروازی Colmonoy 83 و بدنه بشکه ای 42CrMo با پوشش EJS04 استفاده می کرد. در آن ایستگاه مربوطه، OD پرواز جدید 89.95 میلی متر و ID بشکه 90.15 میلی متر بود. تفاوت آنها 0.20 میلی متر بود که فاصله شعاعی سرد 0.10 میلی متری مشخص شده در نقشه را نشان می دهد.
| اندازه گیری مقاطع اندازه گیری | قطعات قدیمی | قطعات تعویضی |
|---|---|---|
| پرواز OD | 89.65 میلی متر | 89.95 میلی متر |
| شناسه بشکه | 90.25 میلی متر | 90.15 میلی متر |
| فاصله قطری | 0.60 میلی متر | 0.20 میلی متر |
| پاکسازی شعاعی سرد | 0.30 میلی متر | 0.10 میلی متر |
ما تناسب مشخص شده را در آن ایستگاه بازیابی کردیم، کاهش فاصله شعاعی 0.20 میلی متر. سایر ایستگاه ها و واسط های ماشین به بررسی های خود نیاز دارند. طراحی مواد پیچ و بشکه، مناطق حفاظت شده و الزامات بازرسی را از هم جدا کرد، بنابراین تصمیم جایگزینی مربوط به هندسه و همچنین سختی بود. این رشته اندازه گیری است که ارزیابی عمر مفید قبل از اینکه بتواند خوانش های مکرر را به روند تبدیل کند، به آن نیاز دارد.
حساب برای پوشیدن غیر یکنواخت
چندین زاویه را در هر مقطع بشکه اندازه گیری کنید و خوانش های جداگانه از جمله بیضی را حفظ کنید. یک فاصله دایرهای محاسبهشده به طور کامل آسیب یک طرفه، فرسودگی یا سوراخ شدن انحراف را توصیف نمیکند. برای پیچ های دوقلو، بازرسی باید به هندسه دو سوراخه و در هم تنیده OEM نیز بپردازد. یک فرمول منفرد با سوراخ گرد نمی تواند جایگزین آن ارزیابی شود.
مراحل جداسازی، آزادسازی فشار، جابجایی و حذف سازنده ماشین را دنبال کنید. پشتیبانی پرسنل واجد شرایط را داشته باشید و قطعات را بازرسی کنید. گزارش سایش نباید به تمیز کردن آسیب رسانده، دسترسی بداهه یا بلند کردن بدون پشتیبانی بستگی داشته باشد.
5. میزان سایش را از بازرسی های مکرر محاسبه کنید
یک بازرسی ابعاد فعلی را تعیین می کند. دو بازرسی قابل مقایسه یک نرخ فاصله را تعیین می کنند. بازرسی های بیشتر نشان می دهد که آیا این نرخ در حال تغییر است یا خیر. از ساعتهای جمعآوریشده توسط مجموعه یکسانی بین بازرسیها استفاده کنید، نه کل سن دستگاه یا مخلوطی از قطعات یدکی مختلف.
برای هر ایستگاه، رشد فاصله شعاعی را بر حسب میلی متر در هر 1000 ساعت کار محاسبه کنید:
نرخ = (ترخیص شعاعی فعلی - فاصله شعاعی قبلی) / ساعت بین بازرسی × 1000
این نرخ ترخیص-رشد ترکیبی است. برای اینکه ببینید کدام جزء کمک می کند، افت شعاعی پیچ را به عنوان محاسبه کنید(OD قبلی - OD فعلی) / 2و رشد شعاعی بشکه به عنوان(شناسه فعلی - شناسه قبلی) / 2. هنگامی که شرایط مکان، جهت و بازرسی مطابقت دارند، مجموع این دو تغییر به میزان ترخیص افزایش می یابد.
فاصله اخیر را جداگانه بخوانید
یک گزارش بازرسی فرضی را برای یک ایستگاه با پاکت دایره ای در نظر بگیرید. این ابعاد محاسبه را توضیح می دهند. آنها یک نتیجه عمر عملیاتی EJS یا مشخصات پذیرش نیستند.
| ساعت از نصب | پرواز OD | شناسه بشکه | فاصله شعاعی | امتیاز از خواندن قبلی |
|---|---|---|---|---|
| 0 ساعت | 99.95 میلی متر | 100.15 میلی متر | 0.10 میلی متر | خط مبنا |
| 2000 ساعت | 99.90 میلی متر | 100.18 میلی متر | 0.14 میلی متر | 0.02 میلی متر/1000 ساعت |
| 4000 ساعت | 99.82 میلی متر | 100.22 میلی متر | 0.20 میلی متر | 0.03 میلی متر/1000 ساعت |
در کل 4000 ساعت، میانگین 0.025 میلی متر در 1000 ساعت است. آخرین بازه سریعتر است، در 0.03 میلی متر در 1000 ساعت. فقط استفاده از میانگین تمام عمر این تغییر را پنهان می کند. علت را بررسی کنید و از یک نرخ جدید محافظه کارانه مناسب برای برنامه ریزی استفاده کنید.
آخرین بازه نیز به 0.04 میلی متر افت شعاعی پیچ و 0.02 میلی متر رشد شعاعی بشکه تقسیم می شود. آنها با هم افزایش فاصله 0.06 میلی متری را توضیح می دهند. این به تیم تعمیر و نگهداری سوال مفیدتری نسبت به اینکه کدام مولفه معمولاً اول می پوشد می دهد: کدام جزء در این خط کمک می کند؟
قبل از پیش بینی یک روند نادرست را رد کنید
کاهش ظاهری کوچک در فاصله به معنای بازگشت فلز فرسوده نیست. موقعیت اندازه گیری، دما، تمیزی، تنظیم ابزار و تکرارپذیری اپراتور را بررسی کنید. اگر تغییر در محدوده عدم قطعیت روش است، به جای محاسبه یک عمر باقیمانده نامحدود یا منفی، آن را حل نشده گزارش کنید.
روند هر ایستگاه را جداگانه نگه دارید. میانگین کم در کل طول می تواند یک مخلوط کن، انتقال یا محل تخلیه آسیب دیده را پنهان کند. ثبت ترک ها، حفره ها و از دست دادن سپرده ها در کنار ابعاد. این شرایط ممکن است نیاز به اقدام داشته باشد حتی زمانی که محاسبه ترخیص-رشد متوسط به نظر می رسد.
6. نرخ سایش را به یک طرح جایگزین تبدیل کنید
نرخ سایش تنها در صورتی زمان را برای یک شرایط مشخص پیشبینی میکند که شرایط عملیاتی به طور منطقی قابل مقایسه باشند. ابتدا در مورد محدودیت برنامه ریزی با استفاده از محدودیت های سرویس قابل اجرا OEM، شرایط قطعه و عملکرد فرآیندی که خط باید ارائه دهد توافق کنید. تلرانس قطعه جدید تناسب جدید را تعریف می کند. به طور خودکار حداکثر فاصله سرویس را تعیین نمی کند.
ساعت ها را تا حد برنامه ریزی تخمین بزنید
وقتی نرخ بر حسب mm/1000 ساعت بیان می شود:
ساعات باقیمانده تخمینی = (برنامه ریزی فاصله شعاعی - ترخیص شعاعی فعلی) / نرخ اخیر × 1000
گزارش فرضی بالا را ادامه دهید. برای این محاسبه، فرض کنید تیم مهندسی فاصله شعاعی 0.30 میلی متر را به عنوان نقطه پایانی برنامه ریزی خود انتخاب کرده است. مقدار فعلی 0.20 میلی متر است و 0.10 میلی متر به آن نقطه پایانی باقی می ماند. در 0.03 میلی متر در 1000 ساعت، برآورد تقریباً 3300 ساعت کار است. مقدار 0.30 میلی متر یک فرض برای این مثال است، نه یک آستانه جایگزینی کلی.
اگر سرعت اخیر دو برابر شود و به 0.06 میلی متر در 1000 ساعت برسد، همان مقدار مجاز تقریباً 1700 ساعت می دهد. کمک هزینه مادی باقیمانده تغییر نکرده است. زمان مورد انتظار برای استفاده از آن است. هیچ یک از این نتایج در برابر ترک، آسیب ناگهانی تماس یا کیفیت غیرقابل قبول محصول که زودتر رخ می دهد محافظت نمی کند.
هنگامی که وظیفه تغییر کرد، محاسبه را دوباره تنظیم کنید
یک رکورد رزین تمیز را از طریق سوئیچ به مواد پر شده تعمیم ندهید. تغییر را علامت گذاری کنید و یک روند بازه ای جدید ایجاد کنید. منبع جدید بازیافت، بارگیری پرکننده بیشتر، تقاضای فشار متفاوت یا تنظیم مداوم عملیاتی را به عنوان دلیلی برای بررسی پیش بینی در نظر بگیرید.
اگر هیچ اندازه گیری شرایط جدید وجود نداشته باشد، یک نقشه کنترل شده قابل اجرا می تواند به ارزیابی ابعاد فعلی کمک کند. نمی تواند ثابت کند که چه مقدار سایش در یک دوره نامعلوم رخ داده است. بازرسی فعلی را مرجعی برای بازرسی های قابل مقایسه بعدی قرار دهید. فقط از قطر اسمی یک نرخ تاریخی اختراع نکنید.
از خاموش شدن به عقب کار کنید
- ایستگاه یا شرایطی را که مداخله را کنترل می کند، از جمله هرگونه محدودیت کیفیت یا ایمنی قبلی، شناسایی کنید.
- با استفاده از برنامه تولید برنامه ریزی شده، از جمله خاموش شدن، ساعات کار تخمینی را به زمان تقویم تبدیل کنید.
- نقشه، فرمولاسیون و اینکه آیا تعمیر یا قطعه جدید مورد نیاز است را تأیید کنید.
- زمان های تولید، بازرسی و حمل و نقل فعلی را برای سفارش واقعی دریافت کنید.
- ظرفیت نصب را رزرو کنید و یک بافر برای عدم قطعیت پیشبینی و ریسک تحویل اجازه دهید.
بازرسی بعدی را قبل از مداخله مورد انتظار، با فاصله زمانی آن بر اساس روند سایش و بحرانی بودن تولید، انتخاب کنید. روندی که به سرعت در حال تغییر است، نیاز به ارزیابی مجدد دارد. پیشبینی یک ورودی برنامهریزی تعمیر و نگهداری است، نه اجازه اجرا از طریق علائم هشدار.
7. پیچ، بشکه یا هر دو را تعویض کنید؟
تناسب را به عنوان یک جفت ارزیابی کنید، اما فرض نکنید که هر دو قسمت باید با هم خریداری شوند. یک لوله صوتی ممکن است برای یک پیچ جایگزین مناسب باشد. یک بشکه فرسوده ممکن است از اولین بار فاصله زیادی در اطراف یک پیچ جدید ایجاد کند. تصمیم گیری به نقشه حفره اندازه گیری شده، ابعاد پیچ پیشنهادی و وضعیت جزء حفظ شده نیاز دارد.
| تصمیم | مدارک مورد نیاز قبل از اقدام |
|---|---|
| ادامه دهید و نظارت کنید | ابعاد و شرایط تایید شده، محصول قابل قبول، فرآیند پایدار و ارزیابی مجدد برنامه ریزی شده |
| فقط پیچ را بازسازی یا تعویض کنید | هندسه پیچ قابل تعمیر یا تعویض، بشکه مناسب و تناسب حاصل تایید شده |
| فقط بشکه را تعمیر یا تعویض کنید | یک پیچ نگهدارنده مناسب، یک راه حل بشکه مورد تایید مهندسی و تراز بررسی شده |
| آدرس هر دو قسمت | هر دو خارج از شرایط قابل قبول هستند، یا هندسه ترکیبی آنها نمی تواند تناسب لازم را برآورده کند |
بررسی کنید که بازسازی چه چیزی را بازیابی می کند
قبل از پذیرش پیشنهاد تعمیر، ابعاد بازسازی شده، آلیاژ کاری، منطقه حفاظت شده و الزامات بازرسی را شناسایی کنید. هسته، صافی، ترک ها و تعمیرات قبلی را ارزیابی کنید. تصور نکنید که کاربرد دیگری از هاردفیسینگ کل پیچ را جدید می کند.
به همین ترتیب، بزرگ کردن سوراخ بشکه از طریق ماشینکاری به خودی خود نمی تواند فاصله اولیه آن را بازگرداند. هر تغییری نیاز به هندسه پیچ سازگار و طرح تعمیر لوله قابل اجرا دارد. قبل از اینکه آن را به مسیر ترجیحی تبدیل کنید، قابلیت تعمیر و مناسب بودن آن را برای هر قطعه تایید کنید.
تولید مفید را مقایسه کنید، نه قیمت فاکتور را به تنهایی
هزینه ادامه کار تا زمان توقف پیشنهادی را برآورد کنید: خروجی قابل فروش از دست رفته، ضایعات اضافی، انرژی اضافی و هرگونه اختلال در برنامه. از دوبار شمارش ضرر یکسان، مانند ارزش محصول از دست رفته و درآمد کامل فروش آن، خودداری کنید. از مبنای هزینه کارخانه و قیمت واقعی برای تعمیر یا تعویض استفاده کنید.
تعمیر ممکن است زمانی جذاب باشد که هسته و هندسه مناسب باشد و مشخصات بازسازی شده مطابق با وظیفه باشد. تولید جدید ممکن است پس از آسیب های ساختاری، تغییر فرمول یا طراحی نامناسب اصلی ترجیح داده شود. یادداشت کنید چرا مسیر انتخابی باید به جای تکرار خرید قبلی مشکل را حل کند. راراهنمای خرید EJSاطلاعات نقشه و بازرسی را برای گنجاندن در مشخصات جایگزین تنظیم می کند.
8. عمر مفید را بدون پنهان کردن مشکل افزایش دهید
هر اقدام پیشگیرانه را با خطر مشاهده شده مطابقت دهید. آلودگی فلزی قبل از رسیدن به پیچ، با استفاده از روشهای مناسب جداسازی و جابجایی مواد، نیاز به کنترل دارد. صفحه مذاب پایین دست موقعیت و عملکرد متفاوتی دارد. نمی تواند از عبور آلاینده ها از قسمت های پیچ بالادست جلوگیری کند.
برای فرمولاسیون تغییر یافته، قبل از افزایش تقاضای تولید، آلیاژهای کاری و هندسه ذوب را بررسی کنید. برای امتیازدهی یک طرفه مداوم، هم ترازی، تکیه گاه بشکه و وضعیت پیچ را بررسی کنید. برای رسوبات مکرر، به جای اینکه هر علامت تیره را به عنوان سایش ابعادی در نظر بگیرید، شرایط پردازش مواد و روش تمیز کردن دستگاه را بررسی کنید.
دستورالعمل های گرم کردن و خیساندن OEM را قبل از چرخش دنبال کنید. از روش های تمیز کردن سازگار با متالورژی اجزا استفاده کنید. در مواردی که عیوب گرمایش یا سرمایش بر عملکرد تأثیر گذاشته است، قبل از قضاوت در مورد مناسب بودن مواد جایگزین، آنها را اصلاح کنید. این اقدامات به محیط عملیاتی می پردازد. زمانی که اندازهگیریها سایش شتابدهنده را نشان میدهند، آنها افزایش فاصله بازرسی را توجیه نمیکنند.
تاریخچه اندازه گیری را قابل استفاده کنید
به هر پیچ و بشکه هویت جداگانه بدهید. هنگامی که قطعات بین ماشینها حرکت میکنند، ابعاد پایه، تاریخچه تعمیر و آلیاژ کاری را به آن هویت متصل نگه دارید. پس از تعمیر یا تعویض، یک مرجع ابعادی جدید را شروع کنید و رکورد قبلی را برای مقایسه حفظ کنید. عکس ها را با نام و جهت ایستگاه ذخیره کنید تا بازرسی بعدی بتواند همان ویژگی را پیدا کند.
EJS گواهینامه های مواد و گزارش های بازرسی را برای بشکه های پیچی خود، همانطور که در آن توضیح داده شده است، ارائه می کندصفحه محصول دو فلزی. گزارش بازرسی ابعادی را با سابقه نصب حفظ کنید. برای تصمیم گیری در مورد لباس در آینده مفیدتر از توضیح محصول به تنهایی است.
برای ارزیابی، مدل ماشین، نقشه کنترل شده، اطلاعات رزین و پرکننده، ساعات کار روی قطعات نصب شده، خوانش های ID/OD مربوطه، شرایط بازرسی، عکس های آسیب و علائم تولید را ارسال کنید. آنچه را که خط برای دستیابی به آن نیاز دارد را شامل شود. تماس بگیریدصنعت EJSدرsales@ejsscrewbarrel.comبا آن بسته اندازه گیری، بنابراین بحث می تواند با تناسب و وظیفه واقعی شروع شود.
یک پرسش اندازه گیری آماده کنید
قطعات نصب شده و اندازه گیری هایی که دارید را شرح دهید. دکمه پیش نویس ایمیل را به EJS باز می کند. شما می توانید نقاشی ها و عکس ها را قبل از ارسال پیوست کنید.
9. سوالات متداول
یک بشکه پیچ اکسترودر چقدر دوام می آورد؟
عمر مفید به فرمولاسیون، ساخت، هندسه، بار و عملکرد مورد نیاز از خط بستگی دارد. برای تخمین عمر باقیمانده، اندازهگیریهای پیچ و بشکه مربوطه را تکرار کنید، نرخ سایش اخیر را محاسبه کنید و آن را تا حد برنامهریزی تایید شده در حین بررسی روند تولید پیشبینی کنید.
آیا بشکه پیچ دو فلزی همیشه دوام بیشتری دارد؟
یک آلیاژ کاری دو فلزی مناسب انتخاب شده می تواند عملکرد ساینده یا خورنده را برطرف کند. نام ساختمان به تنهایی عمر طولانی تری را ایجاد نمی کند. سازگاری آلیاژ، هندسه، تراز و شرایط عملیاتی هنوز اهمیت دارد. ضخامت لایه یک ضرب کننده طول عمر نیست.
آیا ابتدا پیچ یا بشکه فرسوده می شود؟
هر دو می توانند تصمیم جایگزینی را کنترل کنند. OD پرواز و شناسه بشکه را در ایستگاه های مشابه اندازه گیری کنید، سپس افت شعاعی پیچ را از رشد شعاعی بشکه جدا کنید. نسبت عمر پیچ به بشکه دستگاه دیگری را بدون شواهد ساخت و ساز و عملکرد مشابه اعمال نکنید.
در چه فاصله ای باید پیچ و بشکه تعویض شود؟
از محدودیت های قابل اجرا سرویس OEM و یک تصمیم تایید شده توسط مهندسی بر اساس شرایط جزء، کیفیت محصول و عملکرد تولید استفاده کنید. بیان کنید که حد شعاعی است یا قطری. یک مقدار میلی متری یا چند برابر فاصله برای هر قطر و کاربرد مناسب نیست.
آیا می توانم عمر باقی مانده را بدون خط پایه شرایط جدید تخمین بزنم؟
می توانید وضعیت فعلی را در برابر نقشه ها و محدودیت های خدمات قابل اجرا بررسی کنید. برای محاسبه نرخ سایش اندازه گیری شده، از بازرسی فعلی به عنوان مرجع استفاده کنید و آن را پس از یک بازه کاری شناخته شده در شرایط مشابه تکرار کنید. یک شرایط اصلی ناشناخته نمی تواند یک نرخ تاریخی قابل اعتماد ایجاد کند.
آیا پیچ و بشکه باید با هم تعویض شوند؟
نه. اگر هر دو آسیب دیدند یا تناسب غیر قابل قبول باقی ماند، هر دو را مد نظر قرار دهید.