نسبت تراکم پیچ اکستروژن کاهش حجم کانال از بخش تغذیه به بخش اندازه گیری را توصیف می کند. در یک پیچ معمولی با هندسه گام و کانال قابل مقایسه، عمق کانال تغذیه تقسیم بر عمق کانال اندازه گیری تقریب مفیدی به دست می دهد. جایگزینی را از نقشه کامل و شرایط تغذیه واقعی انتخاب کنید، نه از یک نسبت به تنهایی: دو پیچ با علامت 3:1 می توانند عمق کانال و پروفایل های انتقال متفاوتی داشته باشند.
توسطصنعت EJS
- عمق کانال را از قطر پرواز پیچ و قطر ریشه محاسبه کنید، نه از سوراخ لوله.
- قبل از پذیرش دو پیچ به عنوان معادل، عمق مطلق و طول منطقه را مقایسه کنید.
- مواد وارد شده به قیف را شرح دهید، از جمله شکل و بارگیری مجدد.
- قبل از تغییر نسبت، تغذیه، ذوب، محدودیت و سایش را بررسی کنید.
- یک جایگزین را با اندازه گیری های تولید پایدار تأیید کنید، نه با تنظیم دور در دقیقه به تنهایی.
نسبت تراکم پیچ چه چیزی را اندازه گیری می کند؟
یک پیچ معمولی دارای یک بخش تغذیه، یک بخش انتقال و یک بخش اندازه گیری است. کانال خوراک مواد جامد را دریافت می کند. انتقال هندسه کانال را با توسعه ذوب تغییر می دهد. بخش اندازه گیری مذاب را به سمت تخلیه می رساند. نسبت تراکم یک رابطه هندسی بین آغاز و پایان این فرآیند را توصیف می کند. فشار قالب، چگالی محصول یا راندمان موتور را اندازه گیری نمی کند.
برای یک پیچ ساده با گام ثابت، محاسبه کارگاهی به صورت زیر است:
نسبت تراکم ≈ عمق کانال تغذیه / عمق کانال اندازه گیری
تعریف کلی تر، حجم کانال را با پروازهای معادل مقایسه می کند. میانبر عمق نیاز به شیب و هندسه کانال مشابه دارد. اگر آنها تغییر کردند، به جای تلقی نسبت عمق به عنوان یک نتیجه حجمی دقیق، از نقشه برای ارزیابی حجم های مربوطه استفاده کنید.توضیح آلن گریف از هندسه پیچاین تمایز را ایجاد می کند و نسبت به اتکا به نسبت بدون عمق واقعی هشدار می دهد.
L/D چیزی متفاوت را توصیف می کند: طول کار موثر تقسیم بر قطر خارجی پیچ. طول کار 2700 میلی متر و قطر 90 میلی متر 30:1 می دهد. تأیید کنید که سازنده آن طول کار را از کجا شروع می کند و از کجا به پایان می رساند. پسوند درایو به نقشه مکانیکی تعلق دارد، اما نباید بیصدا به طول پردازش اضافی تبدیل شود.
مشخصات "90 میلی متر، 30:1، 3:1" بنابراین اطلاعات قابل توجهی را از دست می دهد. عمق خوراک، عمق اندازه گیری، طول انتقال، تغییرات گام یا هندسه اختلاط را شناسایی نمی کند. قبل از مقایسه قیمت تعویض با پیچ نصب شده، آن ابعاد را بپرسید. برای چک لیست خرید گسترده تر، مراجعه کنیدراهنمای بشکه پیچ اکسترودر EJS.
نحوه محاسبه نسبت تراکم از روی نقشه پیچ
با یک طراحی معمولی و تک استارت شروع کنید که کانال های خوراک و اندازه گیری هندسه زمین و پرواز مشابهی دارند. قسمت عمق ثابت هر بخش را پیدا کنید. قرائت خوراک را در داخل مخروطی یا قرائت اندازه گیری را از میکسر، لبه ی کمکی یا آسیب دیده نگیرید.
برای هر مکان، عمق کانال شعاعی را محاسبه کنید:
عمق کانال = (قطر بیرونی پرواز - قطر ریشه) / 2
تقسیم بر دو موضوع است زیرا هر دو اندازه گیری قطر هستند. استفاده از اختلاف قطر مستقیماً عمق گزارش شده را دو برابر میکند، حتی اگر با تقسیم دو عمق نادرست به یک اندازه، خطا ناپدید شود. نسبت ممکن است درست به نظر برسد در حالی که ابعاد تولید اشتباه است.
نمونه 90 میلی متری کار شده
ابعاد زیر یک مثال محاسباتی فرضی است، نه یک طراحی پیچ توصیه شده یا یک آزمایش تولید.
| بعد | بخش خوراک | بخش اندازه گیری |
|---|---|---|
| قطر بیرونی پرواز | 90 میلی متر | 90 میلی متر |
| قطر ریشه | 72 میلی متر | 84 میلی متر |
| عمق کانال محاسبه شده | (90 - 72) / 2 = 9 میلی متر | (90 - 84) / 2 = 3 میلی متر |
| نسبت تراکم تقریبی | 9/3 = 3:1 | محاسبه نسبت عمق یکسان |
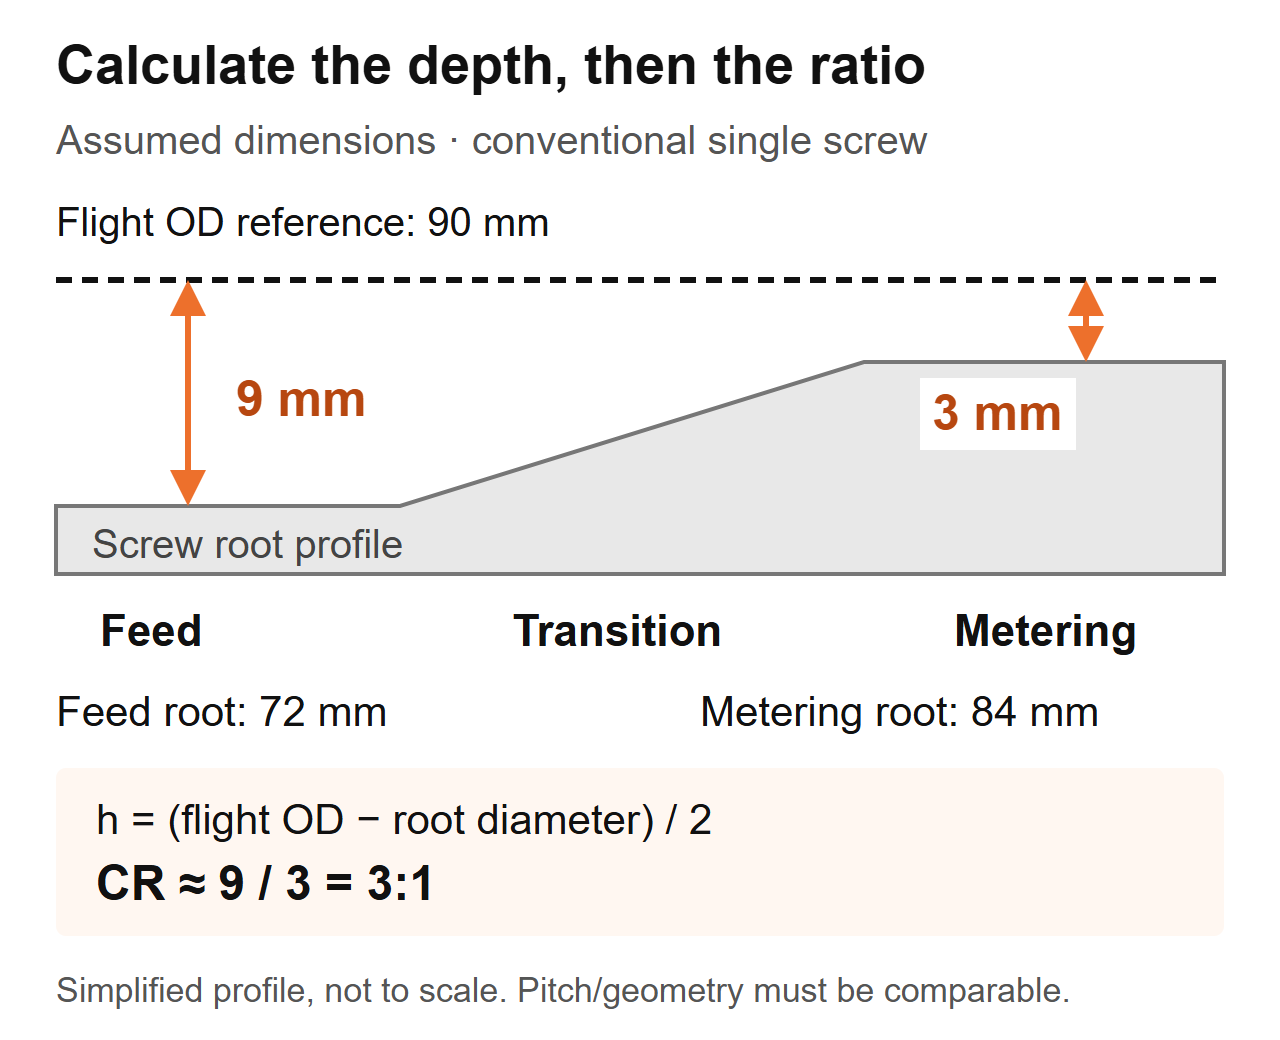 شماتیک محاسبه: ابعاد فرضی برای یک پیچ معمولی. نمایه ساده شده است و یک نقشه تولیدی نیست.
اگر پیچ برداشته شده را بازرسی می کنید، موقعیت محوری، قطر پرواز اندازه گیری شده و قطر ریشه را با هم ثبت کنید. روش جداسازی و جداسازی ایمن دستگاه را دنبال کنید، قطعه را بدون تغییر سطوح تمیز کنید و از ابزارهای کالیبره مناسب استفاده کنید. اجازه دهید روش بازرسی سازنده روش اندازه گیری و معیارهای پذیرش را تعیین کند.
قطر داخلی بشکه را جایگزین قطر بیرونی پرواز نکنید. این محاسبه شامل فاصله پیچ به بشکه است. در یک قطعه فرسوده، فرض نکنید که هندسه اندازهگیری شده همچنان طرح اصلی را نشان میدهد: کاهش قطر پرواز، محاسبه عمق را تغییر میدهد. نقشه اصلی را تهیه کنید و سایش بشکه را جداگانه اندازه بگیرید. راراهنمای عمر سرویس EJSتوضیح می دهد که چرا تطبیق اندازه گیری پیچ و بشکه اهمیت دارد.
چرا دو پیچ 3:1 می توانند عملکرد متفاوتی داشته باشند
یک نسبت اندازه هیچ کدام از کانال ها را مشخص نمی کند. در همان مثال 90 میلی متری فرض شده، یک پیچ دوم می تواند ریشه تغذیه 84 میلی متر و ریشه اندازه گیری 88 میلی متر داشته باشد. عمق آن 3 میلی متر و 1 میلی متر خواهد بود، بنابراین نسبت عمق آن نیز 3:1 خواهد بود. این یک کپی بعدی از پیچ 9 میلی متر / 3 میلی متر نخواهد بود.
| مورد مقایسه | پیچ فرضی A | پیچ B فرضی | آنچه خریدار می تواند ایجاد کند |
|---|---|---|---|
| قطر بیرونی پرواز | 90 میلی متر | 90 میلی متر | همان قطر اسمی پیچ |
| عمق کانال خوراک | 9 میلی متر | 3 میلی متر | هندسه خوراک مطلق متفاوت |
| عمق کانال اندازه گیری | 3 میلی متر | 1 میلی متر | هندسه اندازه گیری مطلق متفاوت |
| نسبت عمق تقریبی | 3:1 | 3:1 | نسبت مساوی، نه پیچ های مساوی |
| طول و گام انتقال | مشخص نشده است | مشخص نشده است | مقایسه عملکرد ناقص است |
این مثال فقط یک نتیجه گیری بعدی را پشتیبانی می کند. این یک تفاوت توان عملیاتی، اختلاف دمای مذاب یا اینکه کدام پیچ باید رزین شما را اجرا کند، ایجاد نمی کند. این سوالات به هندسه و شرایط عملیاتی باقی مانده نیاز دارند.
هنگامی که یک جایگزین با همان مشخصات نقل شده است، آنچه را بررسی می کنیم
در کار جایگزینی EJS، دو پیچ دارای قطر یکسان، L/D و نسبت تراکم 3:1 بودند، اما یکی تمیز میشد در حالی که دیگری یک ترکیب حساس به حرارت را بیش از حد گرم میکرد. بخش های انتقال آنها از موقعیت های مختلف شروع می شد و طول های مختلفی داشت. بنابراین ما مشخصات منطقه را مقایسه می کنیم، نه فقط اعداد موجود در نقل قول را.
در یک نقشه جایگزین، نقطه پایان بخش تغذیه و جایی که اندازه گیری شروع می شود را علامت بزنید. سپس عمق را در این فاصله مقایسه کنید. یک نسبت نقاط پایانی را نشان می دهد. نمایه نشان می دهد که چگونه کانال بین آنها تغییر می کند. هیچ کدام جایگزین دیگری نیست.
به همین دلیل است که "افزایش فشرده سازی" یک دستورالعمل طراحی ناقص است. افزایش عمق تغذیه و کاهش عمق اندازه گیری هر دو نسبت را افزایش می دهند، اما قسمت های مختلف پیچ را تغییر می دهند. مشخص کنید که کدام بعد تغییر می کند، چه چیزی بدون تغییر باقی می ماند و کدام مشکل اندازه گیری شده برای تغییر در نظر گرفته شده است. در غیر این صورت، تامین کننده و تیم تولید ممکن است در مورد اصلاحات مختلف بحث کنند.
چگونه رزین، فرم خوراک و پرکننده ها بر تصمیم تاثیر می گذارند
نام پلیمر یک مشخصات خوراک کامل نیست. درجه، مواد افزودنی، شکل ذرات، آماده سازی رطوبت و قوام مخلوط را یادداشت کنید. گلولهها، لبههای آسیاب شده و تکههای نامنظم میتوانند نام پلیمری یکسانی داشته باشند در حالی که رفتار متفاوتی در گلوگاه تغذیه دارند.بحث نسبت تراکم جیم فرانکلندتغذیه و ذوب با هم، از جمله چگالی ظاهری و اصطکاک را به جای درمان نوع رزین به عنوان یک قانون انتخاب کافی در نظر می گیرد.
اولین سوالی که وقتی فید تغییر می کند می پرسیم
یک تحقیق EJS شامل یک پیچ 90 میلی متری، 30:1 L/D و نسبت تراکم 3:1 بود. این خط دارای فشار قالب و ضخامت دیواره ناسازگار بود و درخواست اولیه کپی کردن یک پیچ ظاهراً فرسوده بود. ما پرسیدیم که اکنون چه چیزی وارد قیف شده است در مقایسه با راه اندازی اولیه تولید. این کارخانه شروع به ترکیب کردن لبه های خود با خوراک کرده بود. این تغییر قبل از پذیرفته شدن یک نقشه بدون تغییر در مشخصات جایگزین تعلق داشت.
برای خط خود، به جای توصیف همه چیز به عنوان "پلاستیک بازیافتی"، نمونه های خوراک نماینده را جمع آوری کنید. چگالی ظاهری شل را با استفاده از ظرف تعریف شده، روش پر کردن و روش توزین اندازه گیری کنید. ثبت کنید که آیا مواد آزادانه ریخته شده یا فشرده شده اند. دو نتیجه تولید شده با روش های مختلف را با هم مقایسه نکنید. عکسهایی را با مقیاس اضافه کنید و روش ترکیب را یادداشت کنید.
| وضعیت خوراک | اطلاعات برای جمع آوری | سوال طراحی برای حل |
|---|---|---|
| گلوله های ویرجین | درجه، شکل گلوله، آماده سازی و تنظیمات پایدار فعلی | آیا هندسه ایجاد شده هنوز برای این وظیفه مناسب است؟ |
| مخلوط گلوله / دوباره آسیاب | نسبت مخلوط، پخش اندازه ذرات، قوام چگالی ظاهری | آیا فید در طول اجرا ثابت می ماند؟ |
| پوسته پوسته یا لبه برش | شکل، روش تغذیه، مشاهدات پل زدن و چگالی ظاهری | آیا مواد می توانند به طور قابل اعتماد وارد بخش خوراک شوند و آن را پر کنند؟ |
| پودر یا مخلوط خشک | فرمولاسیون، رفتار جریان و جزئیات سیستم تغذیه | آیا ترتیب تغذیه برای این ماده مناسب است؟ |
| ترکیب پر شده | نوع و نسبت پرکننده، تاریخچه آماده سازی و سایش | الزامات ذوب، گرما و سایش با هم چیست؟ |
این جدول را به عنوان "چگالی ظاهری کمتر همیشه به نسبت بیشتری نیاز دارد" نخوانید. یک تغییر هندسه نمی تواند به طور خودکار پل زدن، جداسازی یا تغذیه ناسازگار را اصلاح کند. همچنین نباید مقاومت سایشی از نسبت تراکم انتخاب شود. بررسی کنیدراهنمای مواد بشکه پیچ EJSهنگامی که فرمولاسیون تغییر می کند به طور جداگانه.
خیلی زیاد یا خیلی پایین؟ قبل از تعویض پیچ، فرآیند را تشخیص دهید
افزایش فشار، ذرات ذوب نشده و افزایش دمای مذاب دلایلی برای بررسی هستند. آنها اندازه گیری نسبت تراکم نیستند. توالی تشخیصی مفید این است که مشخص شود آیا اختلال در تغذیه، ذوب، محدودیت پایین دست یا هندسه مکانیکی فرسوده شروع می شود.
ابتدا با یک دوره تاریخی پایدار با استفاده از مواد و محصول مشابه مقایسه کنید. قالب، ترتیب صفحه و مکان های اندازه گیری را ثابت نگه دارید. خروجی واقعی، سرعت پیچ، دمای مذاب، فشار، بار درایو و عیوب قابل مشاهده را با هم ثبت کنید. تنظیمات دمای بشکه به تنهایی دمای مذاب را تعیین نمی کند.
| مشاهده | قبل از تغییر هندسه چک می کند | مدارکی که باید در درخواست گنجانده شود |
|---|---|---|
| فشار و خروجی نوسان دارد | عرضه قیف، پل زدن، قوام فیدر، تغییرات ترکیب و محدودیت | رکوردهای سرعت، فشار و خروجی همتراز با زمان |
| ذرات ذوب نشده ظاهر می شوند | نرخ تغذیه، شرایط ذوب، تغییرات رزین، سرعت کار و مشخصات پیچ | نمونه ها یا عکس های مرتبط با یک نقطه عملیاتی ثبت شده |
| دمای مذاب بیش از حد است | خواندن واقعی مذاب، سرعت، محدودیت، خنک کننده و وضعیت مخلوط کن | روش اندازه گیری، مکان و قرائت های پایدار |
| خروجی در دور در دقیقه بدون تغییر کاهش می یابد | تامین خوراک واقعی، وضعیت رزین، قالب/صفحه نمایش و سایش پیچ/شکه مطابق | خروجی در هر دور در دقیقه به اضافه سوابق نگهداری و اندازه گیری |
| لکه های سیاه یا تغییر رنگ افزایش می یابد | تاریخچه مواد، مناطق راکد، شرایط سکونت و نظافت | الگوی نقص و زمانی که در اجرا ظاهر می شود |
چرا نسبت بالاتر یک بهبود خودکار نیست
Lin Jin و Mark A. Spalding یک مطالعه LLDPE کنترل شده را با استفاده از یک اکسترودر 2.5 اینچی و پنج نسبت تراکم، از 2.0 تا 3.6 گزارش کردند. عمق اندازه گیری 0.125 اینچ باقی ماند در حالی که عمق تغذیه تغییر کرد. در 110 تا 150 دور در دقیقه، پیچهای با نسبت بالاتر دمای مذاب را حدود 5 تا 10 درجه سانتیگراد بالاتر از طرحهای با نسبت پایینتر تولید میکردند. اینها نتایج مربوط به تجهیزات، رزین و آزمایش هستند، نه پیشبینی دما برای جایگزینی EJS. نویسندگان را ببینیدمطالعه عملکرد نسبت تراکم.
یک جدامثال عیب یابی توسط Mark A. Spaldingیک پیچ اکستروژن ABS دو مرحله ای 6 اینچی با نسبت مرحله اول 3.1 را شرح می دهد. مواد ذوب نشده سد مارپیچی را مسدود کرد. جایگزین پیشنهادی این نسبت را به 2.5 کاهش داد. این یک پاسخ طراحی خاص به مشکل ذوب بود، نه یک توصیه جهانی ABS.
از این مثالها برای چارچوب سؤال مهندسی استفاده کنید: آیا پیچ میتواند جامداتی را که دریافت میکند در نقطه عملیاتی مورد نیاز ذوب کند؟ هیچ یک از نمونه ها را به نمودار کلی نسبت رزین به نسبت یا نتیجه عملکرد EJS فرضی تبدیل نکنید.
وقتی یک عدد نسبت فشرده سازی کافی نیست
مقایسه ساده عمق تغذیه/اندازه گیری عمق متعلق به یک هندسه پیچ تعریف شده است. قبل از استفاده از آن، نوع پیچ و ترتیب تغذیه را مشخص کنید. نسبتی که برای یک طرح گزارش شده است ممکن است در مورد دیگر معنای مشابهی نداشته باشد.
یک پیچ مانع مواد را به کانال های جامد و مذاب تقسیم می کند. توصیف آن به آرایش کانال و هندسه مانع نیاز دارد، نه فقط دو اندازه گیری ریشه معمولی. یک پیچ دو مرحله ای هواکش بیش از یک مرحله پردازش دارد. بپرسید که نسبت فشرده سازی نقل شده کدام مرحله را توصیف می کند. منطقه دریچه و بخش پمپاژ پایین دست باید به عنوان بخشی از آن طراحی کامل ارزیابی شوند.بحث طراحی پیچ گریفکانال های مانع، پیچ های دو مرحله ای و رفتار تغذیه متمایز بشکه های شیاردار را پوشش می دهد.
به همین ترتیب، تغذیه سیل را از تغذیه کنترل شده یا گرسنگی تشخیص دهید. حالت تغذیه را در مشخصات بنویسید. در غیر این صورت یک تامین کننده ممکن است یک کانال تغذیه کامل را ارزیابی کند در حالی که فرآیند نصب شده یک جریان جرمی کنترل شده را ارائه می دهد. این یک شرط مرزی برای روشن شدن است، نه دلیلی برای اعمال یک نسبت جهانی متفاوت.
اکسترودرهای دو پیچ نیز به هندسه و شرح فرآیند خاص خود نیاز دارند. میانبر عمق تک پیچ معمولی را روی یک جفت درهم تنیده اعمال نکنید و فرض کنید که رفتار فشرده سازی کامل را نشان می دهد. ترتیب پیچ، حالت چرخش، عنصر یا مشخصات پرواز و نقشه سازنده را ارائه دهید.
وقتی مشخصات نامشخص است از این سوالات استفاده کنید:
- آیا این یک طراحی معمولی، مانع، دو مرحله ای یا دو پیچ است؟
- آیا نسبت نقل قول از عمق یا حجم کانال محاسبه می شود؟
- کدام مکان های خوراک و اندازه گیری محاسبه را تعیین می کنند؟
- آیا ترتیب آهنگ یا کانال بین آن مکان ها تغییر می کند؟
- آیا سیستم تغذیه نصب شده با فرض طراحی مطابقت دارد؟
یک مشخصات باید به این سوالات بدون نیاز به حدس زدن ماشینکار پاسخ دهد. اگر نمی تواند، قبل از تأیید یک کپی، نمایه کامل را دریافت کنید. "3:1" زمانی مفید است که تعریف و کاربرد آن مشخص شود.
آیا باید پیچ موجود را کپی کنید یا آن را دوباره طراحی کنید؟
جایگزینی بدون تغییر نقطه شروع معقولی است زمانی که هندسه نصب شده کیفیت و خروجی رضایت بخشی را ارائه می دهد، وظیفه بدون تغییر است و سایش اندازه گیری شده خرابی را توضیح می دهد. زمانی که مشکل اصلی قبل از سایش وجود داشته باشد، فرمولاسیون تغییر کند یا فرآیند اکنون خارج از محدوده عملیاتی قبلی خود باشد، انتخاب ضعیفتری میشود.
دو تصمیم را در نقل قول از هم جدا کنید: بازیابی ابعاد اصلی و تغییر طراحی پردازش. یک پیچ فرسوده ممکن است بدون نیاز به نسبت تراکم متفاوت نیاز به تعویض داشته باشد. برعکس، یک پیچ با ابعاد مناسب ممکن است دیگر با خوراک وارد شده به کارخانه مناسب نباشد.

قبل از مقایسه پیشنهادات تغییر را تعریف کنید
به تامین کننده یک بیانیه کتبی مشکل بدهید: به عنوان مثال، ناپایداری فشار پس از تغییر شکل تغذیه، به جای اینکه «به پیچ بهتری نیاز دارید». ترسیم خط مبنا و سوابق عملیاتی را شامل شود. از طرح پیشنهادی بخواهید اعماق تغییر یافته، طول ناحیه، گام و هر گونه ویژگی اختلاط را شناسایی کند.
بررسی تناسب مکانیکی را جداگانه نگه دارید. طول کار، اتصال انتهای درایو، رابط های نصب و ترتیب تخلیه را در مقابل مجموعه نصب شده تأیید کنید. طول کار بیشتر ممکن است نیاز به تغییر سطح ماشین داشته باشد. این یک فرض جایگزینی معمولی نیست. تعیین L/D بالاتر در یک مظنه باید بررسی ابعاد را آغاز کند، نه انتظار افزایش ظرفیت.
سپس در مورد شرایط مقایسه و معیارهای پذیرش توافق کنید. مواد، محصول، نقاط عملیاتی، بررسی های کیفیت و اندازه گیری های تولید را قبل از آزمایش تعریف کنید. اگر چندین ویژگی طراحی با هم تغییر کنند، آزمایش جایگزینی کامل را ارزیابی می کند. نمی تواند ثابت کند که نسبت تراکم به تنهایی باعث نتیجه شده است.
راصفحه محصول بشکه پیچ اکسترودر EJSنقطه شروع مربوطه برای استعلام جایگزینی است. برنامه و نقشه واقعی را ارائه دهید تا بحث به ماشین نصب شده مربوط باشد تا محدوده پلیمری عمومی.
چه چیزی برای ارسال EJS و نحوه تأیید اعتبار جایگزینی
یک پرس و جو مفید به کارخانه اجازه می دهد تا نیاز پردازش را به یک نقشه تولیدی متصل کند. مشخصات اصلی را حتی اگر فکر می کنید اشتباه است ارسال کنید، سپس مشخص کنید که چه چیزی تغییر کرده است. اعداد ویرایش را قابل مشاهده نگه دارید تا یک نقاشی قدیمی در سکوت به دستورالعمل تولید تبدیل نشود.
شامل اطلاعات زیر است:
- مرجع سازنده ماشین، مدل، نوع پیچ و قطعات نصب شده.
- قطر پرواز، طول کار، ابعاد انتهای درایو و نقشههای بشکه/رابط.
- عمق خوراک و اندازه گیری، مرزهای منطقه، مشخصات زمین و ویژگی های اختلاط.
- درجه رزین، مواد افزودنی، بارگیری پرکننده، فرم خوراک و مراحل آماده سازی.
- ترتیب فیدر، دور معمولی، خروجی، دمای مذاب و خوانش فشار.
- نمونه های نقص، تاریخچه تعمیر و نگهداری و اندازه گیری های تطبیق پیچ / بشکه موجود.
- کیفیت محصول مورد نیاز و شرایط عملیاتی برای پذیرش.
مقایسه تولید پایدار، نه فقط یک استارت آپ موفق
پس از نصب، دستورالعمل های راه اندازی ایمن تامین کننده دستگاه را دنبال کنید. مواد و تنظیمات تایید شده را تایید کنید، اجازه دهید روند تثبیت شود و قرائت ها را در یک بازه زمانی مشخص جمع آوری کنید. خروجی را با روش توزین توافق شده به جای تخمین زدن آن از روی سرعت پیچ ثبت کنید.
برای مقایسه، خروجی خاص را به عنوان خروجی جرم اندازه گیری شده تقسیم بر rpm محاسبه کنید. واحدهای خروجی را مانند کیلوگرم در ساعت در هر دور در دقیقه قابل مشاهده نگه دارید. این مقدار را فقط با کیفیت، دمای ذوب واقعی، فشار و بار محرک مقایسه کنید. اگر محصول خارج از مشخصات قرار بگیرد یا فرآیند ناپایدار شود، عدد بالاتر بهبودی ایجاد نمی کند.
| سابقه آزمایشی | به طور مداوم ضبط کنید | چرا مفید است |
|---|---|---|
| خوراک | درجه، مقدار، ترکیب و آماده سازی | تغییرات غیر مرتبط با هندسه را شناسایی می کند |
| نقطه عملیاتی | سرعت، تنظیم دما و حالت تغذیه | مقایسه را تکرارپذیر می کند |
| تولید | خروجی انبوه زمان بندی شده و محصول قابل قبول | کل تولید را از تولید مفید جدا می کند |
| شرایط فرآیند | دمای مذاب، فشار و بار محرکه واقعی | مبادلات پنهان شده توسط خروجی را آشکار می کند |
| کیفیت | بررسی ابعاد، ظاهر و عیب توافقی | تعیین می کند که آیا جایگزینی وظیفه را برآورده می کند یا خیر |
مقایسه را هنگام تغییر نقاط عملیاتی تکرار کنید و همان مکان های اندازه گیری را حفظ کنید. اگر مشکلی باقی ماند، سوابق را با بازبینی نقشه و شناسههای نمونه برگردانید. تماس بگیریدصنعت EJSبا آن بسته به جای درخواست تغییر نسبت فشرده سازی بدون دلیل مشخص.
در مورد پیچ جایگزین خود بحث کنید
پیچ نصب شده، مشکل تغذیه و پردازش واقعی را شرح دهید. دکمه پیش نویس ایمیل را به EJS باز می کند. شما می توانید نقاشی ها و عکس ها را قبل از ارسال پیوست کنید.
سوالات متداول
نسبت تراکم پیچ اکستروژن چیست؟
این نسبت حجم کانال بخش تغذیه به حجم کانال بخش اندازه گیری در پروازهای معادل است. برای یک پیچ معمولی با هندسه گام و کانال قابل مقایسه، عمق تغذیه تقسیم بر عمق اندازه گیری یک تقریب مفید را ارائه می دهد. این یک نسبت هندسی است، نه یک نسبت فشار یا تضمین خروجی.
چگونه نسبت تراکم را از قطر ریشه محاسبه کنم؟
هر عمق کانال شعاعی را به صورت قطر بیرونی پرواز منهای قطر ریشه تقسیم بر دو محاسبه کنید. سپس عمق خوراک را بر عمق اندازه گیری تقسیم کنید. از مکان های تعیین شده خوراک و اندازه گیری، واحدهای ثابت و قطر پرواز مناسب استفاده کنید. از قطر سوراخ لوله استفاده نکنید یا فرض نکنید که پیچ فرسوده همچنان با نقشه اصلی خود مطابقت دارد.
آیا پیچ 3:1 برای هر رزین مناسب است؟
خیر. همین نسبت میتواند عمق مطلق کانال و نمایههای انتقال را توصیف کند. مناسب بودن همچنین به درجه خاص، شکل خوراک، مواد افزودنی، ترتیب تغذیه و شرایط عملیاتی بستگی دارد. به جای اینکه نسبت را به عنوان یک توصیه جهانی رزین در نظر بگیرید، با هندسه کامل و یک نیاز تولید مشخص شروع کنید.
آیا افزایش نسبت تراکم باعث افزایش خروجی می شود؟
نه لزوما. تغییر عمق تغذیه و تغییر عمق اندازه گیری بر قسمت های مختلف پیچ تأثیر می گذارد، حتی اگر هر دو نسبت را افزایش دهند. شرایط تغذیه، ذوب و پایین دست باید با هم در نظر گرفته شوند. قبل از قضاوت در مورد جایگزین، خروجی اندازه گیری شده پایدار را با کیفیت محصول، دمای ذوب واقعی، فشار و بار محرک مقایسه کنید.
آیا پیچ های فرسوده می توانند بدون تغییر نسبت نقشه باعث ایجاد مشکل شوند؟
بله. نقشه هندسه مورد نظر را توصیف می کند، نه شرایط فعلی. پیچ و بشکه را در موقعیت های مربوطه اندازه بگیرید و با ابعاد اصلی تایید شده مقایسه کنید. یک برچسب نسبت تراکم فاصله کاری را توصیف نمی کند و کپی کردن آن برچسب مشکل سایش اندازه گیری نشده را حل نمی کند.
آیا می توانم از همین محاسبه برای طرح های دو پیچ یا مانع استفاده کنم؟
فرض نکنید میانبر عمق تک کانال معمولی اعمال می شود. ابتدا آرایش کانال، نوع پیچ و محل محاسبه را مشخص کنید. کانالهای مانع، پیچهای مرحلهای و پیچهای دوقلوی در هم تنیده نیاز به شرح هندسه کاملتری دارند. قبل از استفاده از آن در مشخصات جایگزین، از طراح بپرسید که کدام حجم یا عمق نسبت نقلقول را مشخص میکند.